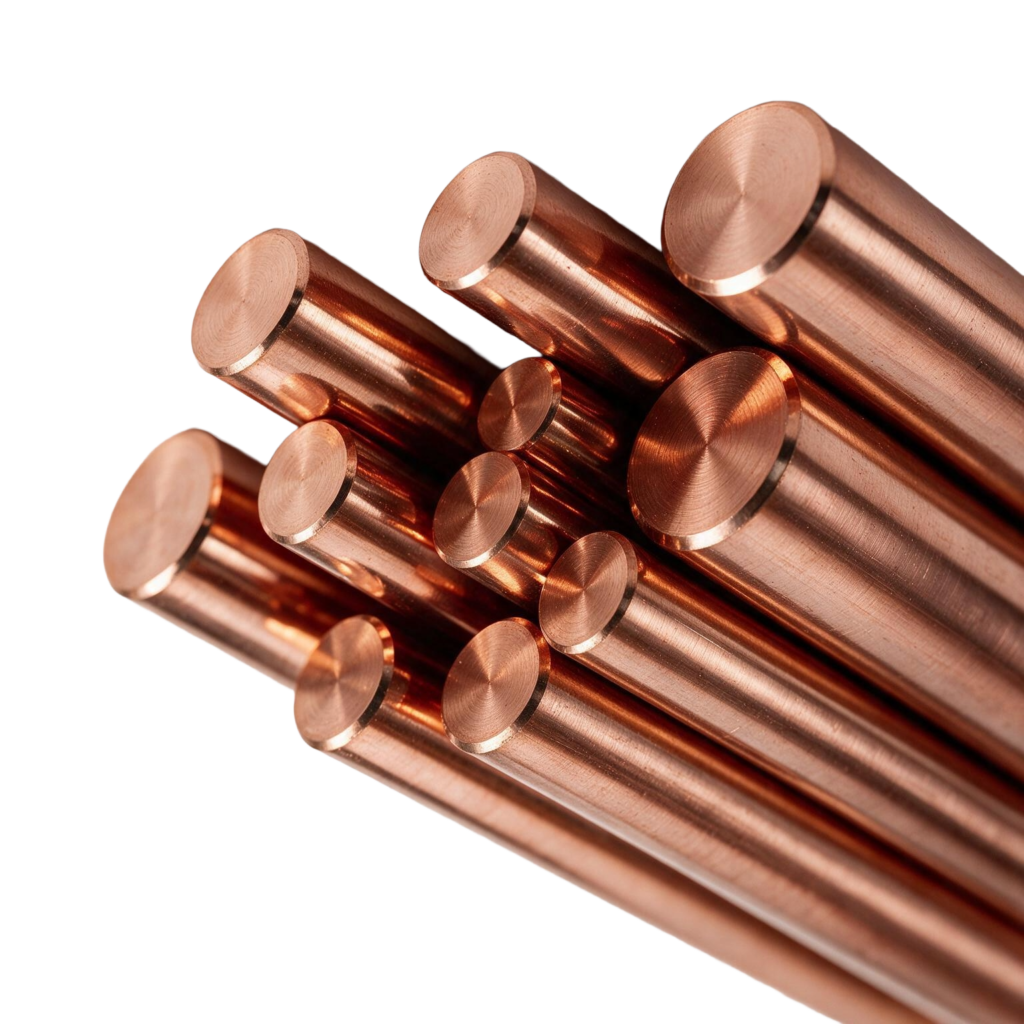
CW004A (Cu-ETP, M1E) to miedź elektrolityczna o czystości min. 99,90% Cu+Ag, wytwarzana metodą elektrolitycznego rafinowania (ETP – Electrolytic Tough Pitch). Minimalna przewodność elektryczna wynosi 100% IACS – wartość referencyjna dla wszystkich stopów miedzi i bezwzględne minimum dla elementów przewodzących wg IEC 60909 i EN.
Pręty ciągnione na zimno dostępne w średnicach 10 – 40 mm w stanie ciągnionym (R2500) wg EN 13601:2021. Stan materiałowy należy potwierdzić w ateście 3.1 konkretnej dostawy.
Najważniejsze ograniczenie Cu-ETP: obecność szczątkowego tlenu (O maks. 0,040%) powoduje tzw. chorobę wodorową (hydrogen embrittlement) przy nagrzewaniu powyżej ok. 400°C w atmosferze wodoru lub gazów redukujących. W takich warunkach stosować wyłącznie CW008A (Cu-OF, miedź beztlenową).
Cu-ETP zawiera rozproszony tlenek miedzi Cu₂O. W obecności wodoru lub gazów redukujących powyżej ok. 400°C wodór dyfunduje do materiału i redukuje Cu₂O do pary wodnej, która nie może opuścić struktury – powoduje mikropęknięcia i kruche zniszczenie. W procesach wymagających nagrzewania w atmosferze H₂, CO lub NH₃ stosować wyłącznie CW008A (Cu-OF).
CW004A wykazuje ograniczoną odporność na wodę morską i środowiska o wysokim stężeniu chlorków (ryzyko korozji wżerowej i pitting). Do zastosowań morskich stosować stopy CuNi10Fe lub CuNi30Mn.
Miedź czysta jest miękka i ciągliwa – skłonna do przyklejania się do krawędzi tnących (BUE) i tworzenia długich, taśmowych wiórów. Wymagane: bardzo ostre narzędzia z węglika (K/M) lub PCD, duże prędkości skrawania, obfite chłodzenie/smarowanie. Obróbka sucha niezalecana.
CW004A spełnia chemiczne wymogi czystości dla kontaktu z żywnością (Pb ≤ 0,005%), jednak dopuszczenie wymaga atestacji wg Rozp. (WE) 1935/2004 od producenta materiału. Admetal.pl nie wydaje deklaracji zgodności do kontaktu z żywnością.
Spawanie MAG (aktywny gaz CO₂/Ar+CO₂) powoduje utlenianie miedzi i porowatość spoiny. Stosować wyłącznie TIG lub MIG z gazem ochronnym Ar lub He. Wysoka przewodność cieplna miedzi wymaga intensywnego podgrzewania wstępnego (150–300°C) i dużej mocy źródła – ciepło szybko odprowadzane od spoiny.

