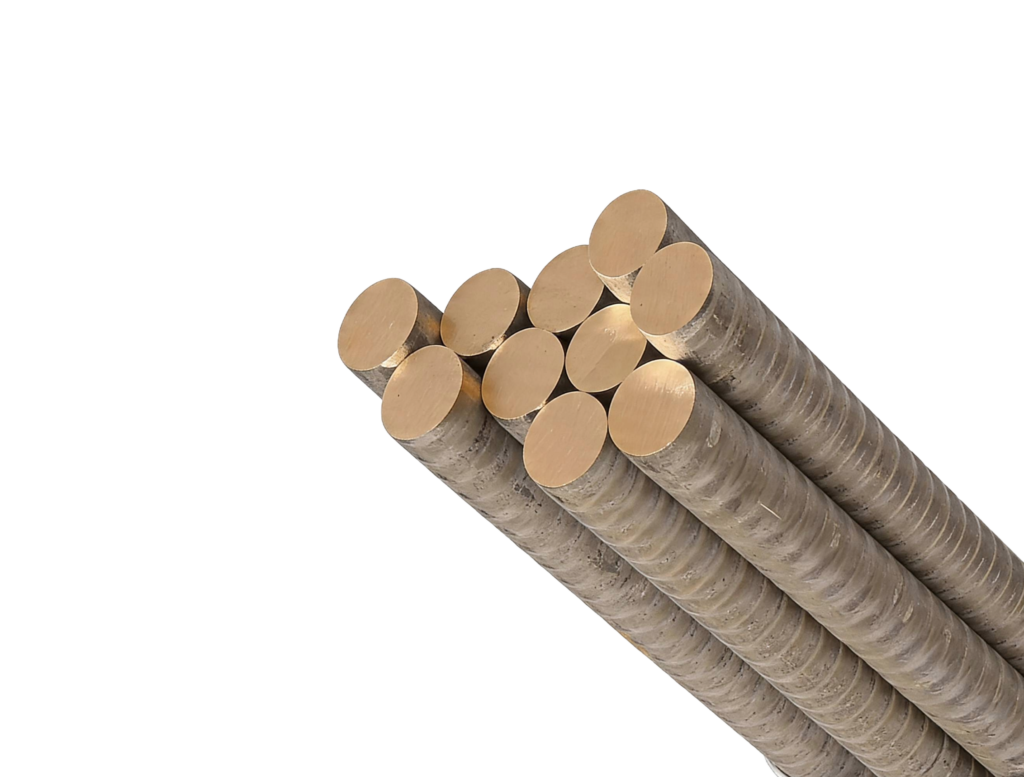
CC481K (CuSn11P-C, dawniej B101 / CuSn10P) to wysokojakościowy brąz cynowo-fosforowy zawierający ok. 10–11,5% cyny oraz celowo wprowadzony wysoki dodatek fosforu (0,5–1,0%). W przeciwieństwie do standardowych brązów, gdzie fosfor jest jedynie odtleniaczem, tutaj tworzy on w strukturze materiału tzw. fazę fosforkową (Cu₃P). Tworzy ona niezwykle twardy „szkielet” nośny wewnątrz plastycznej osnowy. Dzięki temu stop ten wykazuje genialną odporność na zacieranie, zużycie ścierne oraz naciski jednostkowe – stąd maksymalna ocena (5/5) w zastosowaniach łożyskowych.
Pręty dostępne w sklepie są odlewane w sposób ciągły (GC) według normy EN 1982. Proces ten eliminuje wady odlewnicze (pęcherze gazowe, rzadzizny), gwarantując jednorodne właściwości mechaniczne w całym przekroju poprzecznym. Powierzchnia prętów posiada naddatek czyszczący, przez co wymaga zgrubnego obtoczenia przed uzyskaniem wymiaru finalnego.
Materiał wykazuje doskonałą odporność korozyjną w wodzie słodkiej, morskiej oraz atmosferze przemysłowej. Posiada świetne właściwości awaryjnego biegu – potrafi pracować przy ubytkach smarowania bez ryzyka natychmiastowego stopienia wału.
Objaśnienie skali:
1 – brak możliwości / brak przydatności technologicznej
2 – ograniczone zastosowanie, wymaga ściśle kontrolowanych środków ostrożności
3 – średnia przydatność (standardowe trudności obróbcze)
4 – dobra charakterystyka (zalecane do większości zastosowań)
5 – charakterystyka wybitna (materiał optymalizowany pod dany proces)
Stop CC481K (B101) nie posiada uniwersalnego dopuszczenia do bezpośredniego kontaktu z żywnością ani atestów PZH (Państwowego Zakładu Higieny). Materiał nie spełnia kryteriów uproszczonej certyfikacji w ramach unijnego Rozporządzenia (WE) nr 1935/2004. Z uwagi na brak przeprowadzonych dedykowanych testów migracji globalnej i specyficznej, sklep admetal.pl kategorycznie zabrania stosowania tego materiału w elementach maszyn przetwórstwa spożywczego mających bezpośredni kontakt z żywnością
Spawalność – poważne ograniczenia
Spawanie metodami elektrycznymi (MIG/MAG oraz TIG/GTAW) jest praktycznie niewykonalne. Ekstremalnie wysoka zawartość fosforu (0,5–1,0%) w połączeniu z cyną skutkuje intensywnym pienieniem i wrzeniem ciekłego metalu, drastyczną porowatością gazową spoiny oraz ekstremalną podatnością na pękanie na gorąco (kruchość krystalizacyjną). Wszelkie operacje łączenia technologicznego należy realizować wyłącznie poprzez lutowanie twarde za pomocą spoiw miedziowo-fosforowych (BCuP) lub srebrnych (BAg).
Pręty CC481K to materiał stricte odlewniczy (odlewany w procesie ciągłym – GC). Posiada on sztywną strukturalnie fazę fosforkową, która wyklucza jakąkolwiek zmianę kształtu metodami plastycznymi. Kategorycznie zabrania się gięcia prętów na zimno oraz kucia na gorąco. W przedziale temperatur 600–750°C w stopie występuje zjawisko kruchości gorącej – uderzenie narzędziem w tym zakresie temperatur powoduje natychmiastowe rozwarstwienie i pęknięcie materiału.
Ponieważ pręty są produkowane metodą odlewania ciągłego według normy EN 1982, ich powierzchnia zewnętrzna posiada naturalną warstwę tlenkową (tzw. naddatek czyszczący). Średnica nominalna pręta nie jest wymiarem gotowym w tolerancji tokarskiej. Przed wykonaniem finalnej części (np. tulei) zewnętrzną warstwę pręta należy zgrubnie przetoczyć (zwykle ok. 0,5 mm lub więcej na stronę w zależności od średnicy), aby usunąć powierzchniowe wtrącenia odlewnicze i odsłonić czysty, pełnowartościowy rdzeń materiału.
Maksymalna temperatura pracy ciągłej elementów wykonanych z brązu CC481K pod stałym obciążeniem mechanicznym wynosi 170°C. Przekroczenie tego progu termicznego prowadzi do gwałtownego przyspieszenia pełzania metalu, spadku granicy plastyczności Rp0,2 i rozszczelnienia struktury nośnej. Stop ten nie nadaje się do budowy wysokotemperaturowych węzłów ciernych ani pracy w przegrzanej parze wodnej powyżej tej temperatury.
Choć skrawalność stopu oceniana jest dobrze (krótki wiór), obecność twardego szkieletu fosforku miedzi (Cu3P) działa na ostrza skrawające wysoce ściernie (abrazyjnie). Szybkie toczenie i frezowanie CNC przy użyciu standardowych narzędzi ze stali szybkotnącej (HSS) prowadzi do ich błyskawicznego stępienia. Do obróbki wykończeniowej i seryjnej bezwzględnie zaleca się stosowanie płytek z węglików spiekanych (HM) o ostrych geometriach dedykowanych do metali kolorowych, przy intensywnym chłodzeniu chłodziwem (emulsją).

