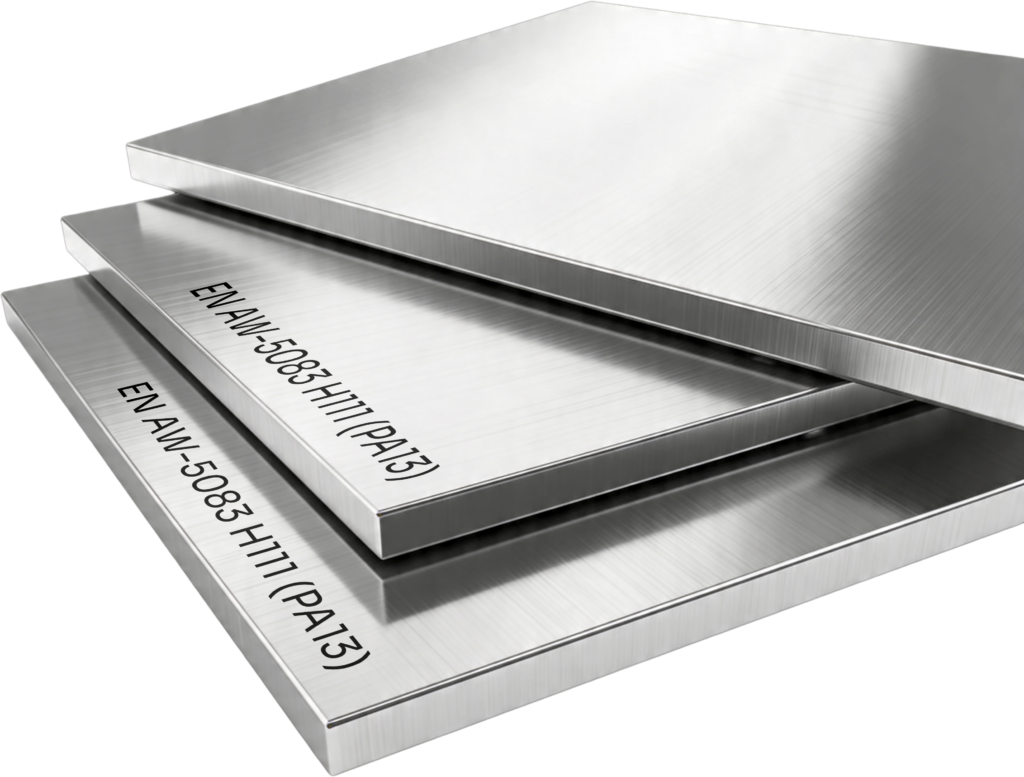
Stop aluminium EN AW-5083 (PA13) w stanie H111 to lider odporności na korozję w środowisku morskim. Dzięki wysokiej zawartości magnezu (do 4,9%), materiał nie wymaga dodatkowego zabezpieczenia powierzchni nawet przy stałym kontakcie z wodą słoną.
Kluczową przewagą tego gatunku jest wybitna spawalność. Spoiny zachowują do ok. 75–80% wytrzymałości materiału rodzimego, co jest krytyczne przy budowie zbiorników ciśnieniowych i kadłubów. W przeciwieństwie do stopów serii 7xxx, 5083 jest dopuszczony do kontaktu z żywnością (Rozp. (WE) 1935/2004 / FDA 21 CFR).
Uwaga: Materiał jest ciągliwy, co wymaga stosowania ostrych narzędzi przy obróbce CNC, aby uniknąć „naklejania” aluminium na frez.
Skrawalność i dobór narzędzi
Ocena skrawalności 3/5. Stop jest miękki i ciągliwy – skłonny do przyklejania się do krawędzi tnącej i tworzenia długich wiórów. Wymagane: ostre narzędzia HSS lub VHM z dużymi kątami natarcia, dobre smarowanie/chłodzenie (emulsja lub olej), duże prędkości skrawania. Nie zaleca się szybkiego frezowania suchego dużymi posuwami.
Obróbka cieplna i utwardzanie
Stop serii 5xxx NIE jest hartowany cieplnie (non-heat-treatable). Wytrzymałość pochodzi wyłącznie z umocnienia przez odkształcenie na zimno (zgniot). Jakiekolwiek podgrzewanie powyżej 150°C prowadzi do rekrystalizacji i utraty właściwości mechanicznych stanu H111/H32/H34. Temperatura pracy ciągła: max 120°C – przy wyższych temperaturach należy uwzględnić relaksację.
Korozja naprężeniowa (SCC)
Mimo wysokiej odporności ogólnej, stop 5083 w stanie H111 może być podatny na korozję naprężeniową (SCC) w środowiskach z podwyższoną temperaturą (>120°C) i działaniem chlorków – szczególnie przy długotrwałym obciążeniu. W takich warunkach preferowany jest stan H116 lub H321 (wg ASTM), nie dostępny standardowo w sklepie. Prosimy o kontakt przy specjalnych wymaganiach.
Gięcie grubych blach
Dla grubości powyżej 30 mm gięcie na zimno jest niezalecane. Minimalny promień jest bardzo duży, ryzyko mikropęknięć na zewnętrznej powierzchni gięcia znaczące. Ewentualne gięcie możliwe wyłącznie po wyżarzeniu do stanu O w temperaturze 345–415°C.
Normy, tabele skrawalności i karty technologiczne. Zdobądź absolutną pewność, że wybierasz właściwy stop dla swojego projektu.

