

EN AW vs EN AC – czym różnią się te oznaczenia aluminium i jak dobrać właściwy stop?
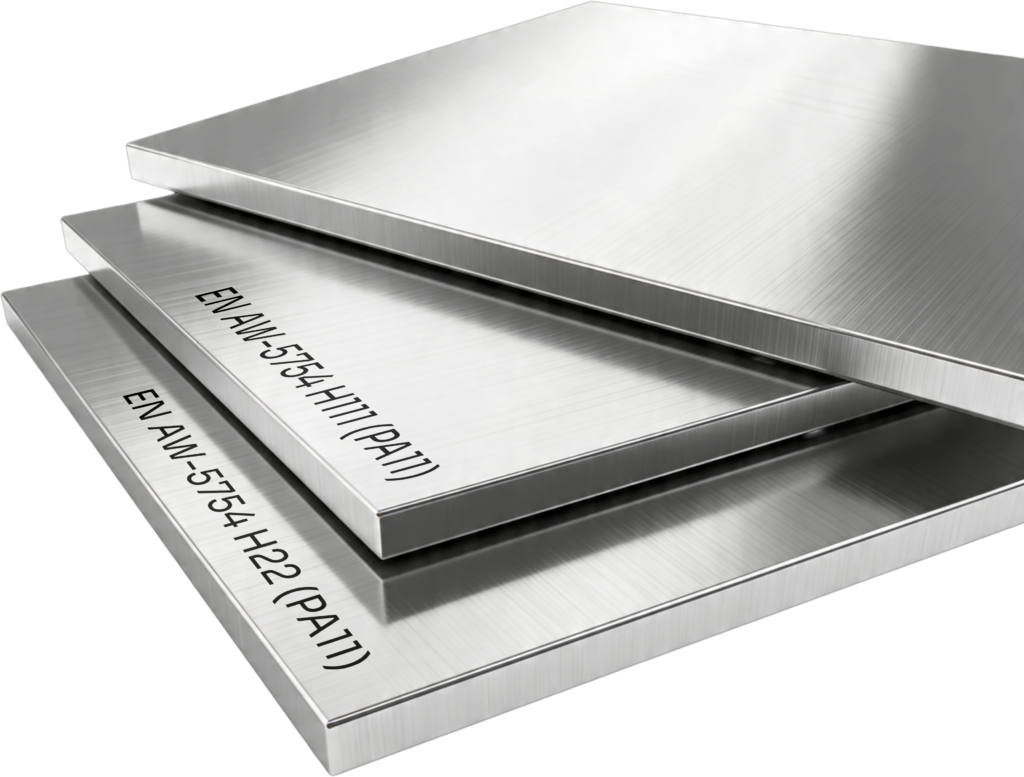
Analizując rysunek techniczny lub specyfikację materiałową, można natknąć się na dwa różne prefiksy: EN AW i EN AC. Dla konstruktora lub technologa ta z pozoru drobna różnica ma fundamentalne znaczenie – przesądza o tym, czy detal wytrzyma proces gięcia, frezowania, spawania, czy pęknie już przy pierwszej próbie odkształcenia.
W tej analizie krok po kroku wyjaśniamy, co kryje się pod europejskimi prefiksami, jak poprawnie odczytywać oznaczenia stopów aluminium oraz jak dobrać właściwy wariant do konkretnej technologii produkcji. Na końcu pokażemy, jak konfigurator materiałowy Admetal pozwala zamówić dokładnie ten gatunek i format, którego potrzebujesz – w kilka sekund, bez kontaktu z handlowcem.
1. Rozszyfrowujemy prefiks: EN AW / EN AC
Wszystkie nowoczesne europejskie normy metalurgiczne opierają się na zharmonizowanym systemie oznaczeń. Każda litera w prefiksie niesie konkretną informację:
- EN – European Norm (Norma Europejska). Skład chemiczny i parametry są ściśle zdefiniowane na poziomie Unii Europejskiej.
- A – aluminium jako pierwiastek bazowy stopu.
- W – wrought (z ang. kute/walcowane). Materiał przeznaczony do obróbki plastycznej.
- C – casting (z ang. odlewanie). Stop zoptymalizowany pod wypełnianie form odlewniczych.
Ważna uwaga inżynierska: Rozróżnienie W/C wynika z pierwotnej metody nadawania kształtu, nie z późniejszej obróbki. Stop z grupy W można frezować lub toczyć na CNC; stopy z grupy C można polerować. Jednak próba plastycznego odkształcenia materiału EN AC zakończy się pęknięciem – bez wyjątku.
2. EN AW – aluminium do obróbki plastycznej (walcowane i wyciskane/ciągnione)
Gatunki z grupy EN AW stanowią zdecydowaną większość produktów hutniczych trafiających na stoły maszyn CNC i linie montażowe. Ich struktura krystaliczna została fizycznie zagęszczona i ukierunkowana podczas procesów takich jak walcowanie blach, wyciskanie profili przez matryce czy kucie matrycowe.
Najpopularniejsze gatunki EN AW – krótka charakterystyka
- EN AW-5754 (dawna norma polska: PA11) – stop serii 5xxx (Al-Mg). Doskonała odporność na korozję morską i spawalność. Stosowany w przemyśle morskim, spożywczym, motoryzacji. Dostępny jako blacha aluminiowa w szerokiej gamie grubości – od 0,5 do 80 mm (większe grubości do sprawdzenia).
- EN AW-6082 (T6) – stop serii 6xxx (Al-Mg-Si). Popularne aluminium konstrukcyjne o dobrej spawalności i odporności na korozję. Standardowy gatunek dla profili wyciskanych i prętów.
- EN AW-2017A (PA6) – stop serii 2xxx (Al-Cu). Wysoka wytrzymałość, doskonała skrawalność. Idealny do precyzyjnej obróbki CNC: wałków, tulei, śrub.
- EN AW-7075 (PA9) – stop serii 7xxx (Al-Zn-Mg-Cu). Najwyższe parametry mechaniczne spośród stopów handlowych. Nazywany aluminium lotniczym – stosowany w konstrukcjach lotniczych, sportowym osprzęcie i narzędziach.
Wszystkie wymienione gatunki są dostępne w konfiguratorze Admetal jako blachy, płyty i formatki aluminiowe cięte na wymiar, a wybrane również jako pręty i profile.
3. EN AC – stopy odlewnicze dla skomplikowanych kształtów
Gatunki oznaczone EN AC powstają w zupełnie inny sposób – metal jest doprowadzany do fazy płynnej w piecu i wlewany bezpośrednio do formy piaskowej, kokilowej lub ciśnieniowej. Aby stopione aluminium miało optymalną płynność i minimalny skurcz odlewniczy, do stopu wprowadza się duże ilości krzemu (Si). Stopy te są powszechnie nazywane siluminami.
Najpopularniejsze gatunki EN AC
- EN AC-43400 (AlSi10Mg) – najpopularniejszy stop odlewniczy. Dobra odlewność i mechanika, stosowany do obudów elektroniki, komponentów motoryzacyjnych i elementów dekoracyjnych.
- EN AC-42000 (AlSi7Mg) – wyższe właściwości mechaniczne niż 43400. Stosowany w korpusach pomp, obudowach maszyn, częściach konstrukcyjnych odlewanych kokilowo.
- EN AC-46000 (AlSi9Cu3) – najczęstszy gatunek w odlewnictwie ciśnieniowym. Znakomita płynność, tanie surowce, masowa produkcja detali samochodowych.
Kluczowa cecha odlewów EN AC: niskie wydłużenie względne (często poniżej 2%). Jakakolwiek próba gięcia, tłoczenia lub prostowania na zimno skończy się natychmiastowym pęknięciem detalu.
4. Bezpośrednie porównanie EN AW vs EN AC
5. Parametry mechaniczne kluczowych gatunków – tabela
Przy doborze stopu konstruktorzy najczęściej operują trzema wartościami: wytrzymałością na rozciąganie (Rm), granicą plastyczności (Rp0,2) oraz twardością Brinella (HB). Poniższe dane są wartościami orientacyjnymi dla typowych stanów dostawy zgodnych z EN 485/EN 755.
Jeśli projekt wymaga konkretnego stanu dostawy (np. H111, T651) lub certyfikatu materiałowego 3.1, skontaktuj się z zespołem technicznym Admetal.
6. Zastosowania branżowe – który stop wybrać?
Wybór między EN AW a EN AC nie zależy wyłącznie od wytrzymałości – decydującym kryterium jest planowana technologia produkcji i geometria detalu.
Kiedy bezwzględnie wybrać EN AW?
- Konstruujesz element, który będzie gięty, tłoczony lub spawany.
- Potrzebujesz materiału o spójnej, jednorodnej strukturze bez wewnętrznych wad odlewniczych (rzadzizn, pęcherzy gazowych).
- Zamawiasz formatki aluminiowe na wymiar cięte laserem lub na pile tarczowej – cięcie aluminium wymaga jednorodnego materiału walcowanego.
- Produkujesz w trybie wielkoseryjnym detale frezowane CNC, gdzie powtarzalność parametrów jest krytyczna.
Kiedy EN AC jest właściwym wyborem?
- Detal ma bardzo skomplikowaną geometrię z cienkościennymi żebrami, kanałami wewnętrznymi lub podcięciami niemożliwymi do wykonania przez obróbkę skrawaniem.
- Produkujesz dużą serię korpusów, obudów lub wsporników metodą odlewania ciśnieniowego – koszt jednostkowy jest wówczas kilkakrotnie niższy niż przy frezowaniu.
- Element nie będzie odkształcany mechanicznie po odlaniu.
7. Typowe błędy przy zamianie EN AW na EN AC
W praktyce inżynieryjnej najczęściej spotykanymi błędami są:
- Próba gięcia odlewu. Detal z EN AC-43400 pęka przy promieniu gięcia, który dla EN AW-5754 byłby zupełnie bezpieczny. Brak informacji o grupie materiałowej na rysunku skutkuje stratą całej partii.
- Spawanie odlewu z blachą walcowaną bez doboru spoiwa. Złącze EN AC + EN AW wymaga precyzyjnego dopasowania chemicznego elektrody lub drutu, inaczej w strefie wpływu ciepła tworzą się pęknięcia gorące.
- Zamawianie EN AC w postaci blachy. Stopy odlewnicze nie są dostępne jako blachy walcowane. Jeśli dostawca oferuje „blachę EN AC” – to błąd w dokumentacji lub niezgodność z normą.
- Pomijanie stanu dostawy (T, H, F). EN AW-6082 w stanie F (po wyciskaniu, bez utwardzania) ma Rm ok. 150 MPa. Ten sam stop w stanie T6 osiąga 300+ MPa. Stan dostawy jest tak samo ważny jak numer stopu.
8. Jak zamówić odpowiedni materiał przez konfigurator Admetal?
Admetal oferuje konfigurator materiałowy, który pozwala w kilka sekund skonfigurować i wycenić:
- blachy i płyty aluminiowe (EN AW) – od grubości 1 mm do 130 mm (zależnie od stopu),
- pręty okrągłe – dostępne w najpopularniejszych gatunkach EN AW,
- formatki aluminiowe cięte na wymiar – podajesz stop, wybierasz grubość, wpisujesz długość i szerokość, a system natychmiast generuje wycenę.
Stopy odlewnicze EN AC nie są dostępne w konfiguratorze (brak oferty wyrobów hutniczych dla tej grupy).
Podsumowanie – kluczowe wnioski
- EN AW = aluminium do obróbki plastycznej: blachy, płyty, pręty, profile, formatki. Ciągliwe, spawalne, frezowalne.
- EN AC = stopy odlewnicze: skomplikowane kształty, masowa produkcja korpusów i obudów. Kruche – nie do gięcia.
- Kluczowe parametry: Rm, Rp0,2, HB i stan dostawy. Pomiń choćby jeden – ryzykujesz wady w produkcji.
- Przy zlecaniu cięcia lub zakupie formatek zawsze wybieraj materiał z grupy EN AW – gwarantuje jednorodną strukturę bez wewnętrznych wad odlewniczych.
- Konfigurator Admetal umożliwia zamówienie blachy, pręta lub formatki w dostępnych stopach EN AW w kilka sekund.
FAQ – najczęstsze pytania o EN AW i EN AC
Nie. Stopy odlewnicze EN AC mają wysoką zawartość krzemu i bardzo niskie wydłużenie względne (często poniżej 2%). Próba gięcia doprowadzi do natychmiastowego pęknięcia. Do gięcia stosuj wyłącznie stopy z grupy EN AW, np. EN AW-5754 lub EN AW-6082.
Blachy aluminiowe – niezależnie od grubości – należą w 100% do grupy EN AW. Powstają w procesie walcowania na zimno lub gorąco, który nadaje im elastyczność i podatność na plastyczne kształtowanie. Jeśli dostawca oferuje blachę oznaczoną jako EN AC, masz do czynienia z błędem w dokumentacji lub niezgodnością z normą — warto to wyjaśnić przed zamówieniem.
EN AW-5754 (Al-Mg) oferuje doskonałą odporność na korozję i spawalność przy średniej wytrzymałości (Rm 220–270 MPa). EN AW-7075 (Al-Zn-Mg-Cu) to stop lotniczy o najwyższych parametrach mechanicznych (Rm 490–540 MPa w stanie T6), ale niższej odporności na korozję i spawalności. Wybór zależy od wymagań wytrzymałościowych i środowiska pracy.
Tak – EN AW-6082 to europejska nazwa normatywna stopu, który w dawnej polskiej normie PN był oznaczany jako PA4. Oba oznaczenia opisują ten sam skład chemiczny (Al-Si1MgMn), jednak przy zamawianiu materiałów i opisywaniu rysunków technicznych należy stosować aktualne oznaczenie EN AW-6082.
Stan T6 oznacza, że stop przeszedł przesycanie (nagrzanie do ok. 520°C–530°C, szybkie chłodzenie) oraz sztuczne starzenie (ok. 160–190°C przez kilka godzin). Zabieg ten znacznie podnosi wytrzymałość – np. EN AW-6082 osiąga w stanie T6 Rm ponad 300 MPa zamiast ok. 150 MPa w stanie F (po wyciskaniu bez obróbki cieplnej).
Spawanie EN AW-7075 jest technicznie możliwe, ale trudne i rzadko zalecane. Stop serii 7xxx jest podatny na pęknięcia gorące i znaczną utratę wytrzymałości w strefie wpływu ciepła. W aplikacjach lotniczych i wysokoobciążonych preferuje się łączenie mechaniczne (nitowanie, śruby) zamiast spawania. Do konstrukcji spawanych znacznie lepiej sprawdza się EN AW-5754 lub EN AW-6082.
O autorze
Adam Pietrowicz – Założyciel Admetal. Od 2012 roku rozwija polską firmę rodzinną, dostarczającą certyfikowane surowce dla sektora produkcyjnego, lotniczego i zbrojeniowego we współpracy z PG, PW, PP oraz AGH. Inicjator wdrożenia pierwszego w Polsce konfiguratora metali online do błyskawicznych wycen i zamówień.
Admetal – konfigurator blach, prętów i formatek aluminiowych on-line.