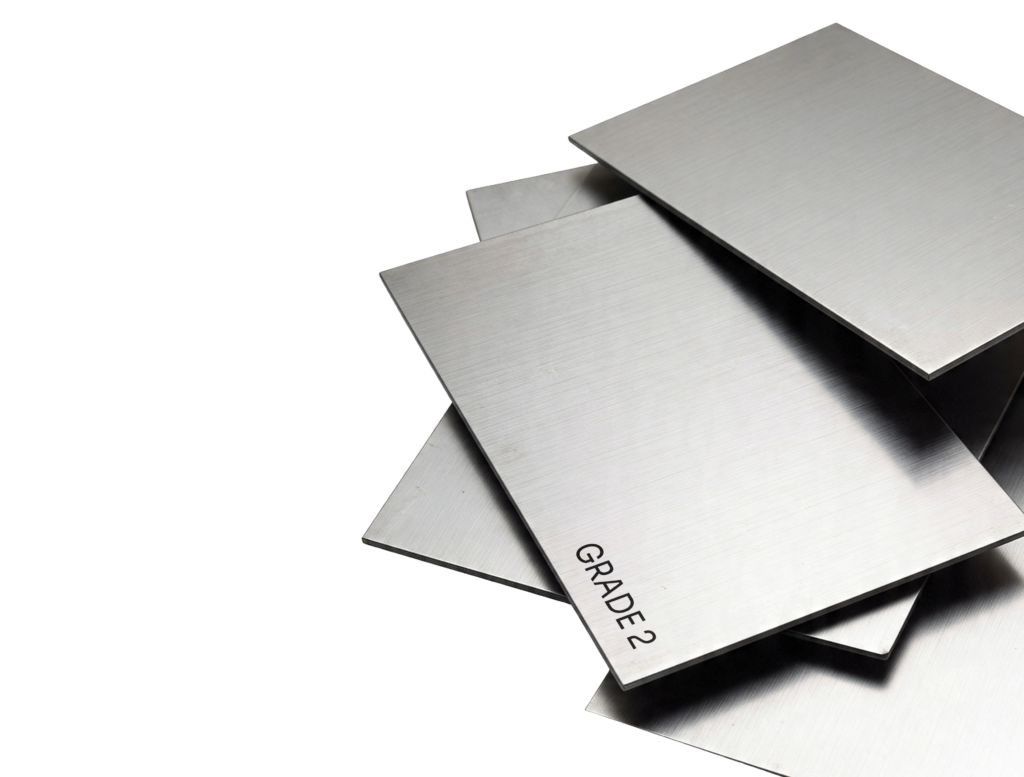
Blacha tytanowa Ti Grade 2

Technicznie czysty tytan z samoodtwarzającą się warstwą pasywną TiO₂ – odporność na korozję nieosiągalna dla aluminium i stali nierdzewnej. Plastyczny, spawalny tig 4/5, gotowy do gięcia. Dostępny w grubościach 2–10 mm, cięty na wymiar z atestem 3.1.
2
Skrawalność
2
Spawalność (TIG i MIG)
5
Odporność na korozję
[Zobacz pełną specyfikację stopu]
Skonfiguruj swój produkt
0 ,00 zł netto
0,00 zł brutto

Opis Produktu

Ti Grade 2 (UNS R50400, nr materiałowy 3.7035) to handlowo najszerzej stosowany gatunek technicznie czystego tytanu. Wytwarzany metodą walcowania na zimno lub gorąco z wlewek uzyskanych drogą podwójnego przetapiania VAR (Vacuum Arc Remelting). Wysoka zawartość tytanu (≥ 99,2%) i ścisła kontrola zanieczyszczeń (O, N, C, H, Fe) wg ASTM B265 zapewniają powtarzalność właściwości i biozgodność.

W porównaniu z Grade 1 oferuje wyraźnie wyższe właściwości wytrzymałościowe (Rm min. 345 MPa vs 240 MPa) przy pełnej plastyczności (A50 ≥ 20%). Kluczową zaletą jest naturalny, samoodtwarzający się tlenek TiO₂ – stabilna warstwa pasywna odporna na wodę morską, kwas azotowy, chlorki i wiele mediów organicznych.

Blachy dostępne w grubościach 2, 3, 4, 5, 6 i 10 mm w stanie wyżarzonym (annealed) wg ASTM B265-20a Grade 2. Każda dostawa powinna być potwierdzona atestem materiałowym 3.1 wg EN 10204.


KLUCZOWE PARAMETRY

R m [MPa]
R p0,2 [MPa]
Gęstość [g/cm³]
Spawalność TIG
Odporność na korozję
345 min. ★
275 min.
4,51
4/5 ★
5/5 ★

SKŁAD CHEMICZNY

N [%]
C [%]
H [%]
Fe [%]
O [%]
Ti (reszta %)
Inne (każdy / łącznie)
max 0,03
max 0,08
max 0,015
max 0,3
max 0,25
≥ 99,2
0,1 / 0,4
azot
węgiel
wodór
żelazo
tlen
tytan

Wartości jako maksymalne limity zanieczyszczeń; Ti stanowi resztę. Grade 1 ma niższy O maks. (0,18%) i Fe maks. (0,20%) – wyższa plastyczność kosztem wytrzymałości. Wodór (H maks. 0,015%) jest krytycznym zanieczyszczeniem – przekroczenie grozi kruchością wodorową.

SPECYFIKACJA TECHNICZNA

Stan
Grubość [mm]
Rm min. [MPa]
Rp0,2 min. [MPa]
Rp0,2 max. [MPa]
A50 min. [%]
Annealed (wyżarzony)
2 – 10
345
275
450
20

Źródło: ASTM B265-20a, Table 2. ASTM B265 nie wprowadza podziału wymagań mechanicznych po grubości dla Grade 2 – podane wartości obowiązują dla całego asortymentu (2–10 mm) w stanie wyżarzonym.

Minimalne promienie gięcia

Grubość
R min. 90°
R min. 180°
Uwaga
2 mm
2t (4 mm)
3t (6 mm)
Gięcie na zimno, wyżarzony
3 mm
2t (6 mm)
3t (9 mm)
Gięcie na zimno, wyżarzony
4 mm
2,5t (10 mm)
3,5t (14 mm)
Gięcie na zimno, wyżarzony
5 mm
3t (15 mm)
4t (20 mm)
Gięcie na zimno, wyżarzony
6 mm
3t (18 mm)
4t (24 mm)
Gięcie na zimno; powyżej 5 mm zalecane dogrzanie do 200-300°C
10 mm
4t (40 mm)
n/d
Zalecane gięcie na ciepło (200-300°C); sprężynowanie 10–15°

ASTM B265 nie normuje promieni gięcia. Wartości z katalogów producentów (Timet, ATI, VSMPO) i normy AMS 4902. Tytan wykazuje sprężynowanie 10–15° – uwzględnić w naddatku narzędziowym. Zalecana weryfikacja z dostawcą dla konkretnej partii.

Właściwości fizyczne

Parametr
Wartość
Gęstość
4,51 g/cm³
Moduł sprężystości E
103–105 GPa
Moduł sprężystości G
ok. 40 GPa
Przewodność cieplna
16,4 W/m·K (20°C)
Rozszerzalność cieplna
8,6 ×10⁻⁶/K (20–100°C)
Ciepło właściwe
528 J/kg·K (20°C)
Rezystywność elektryczna
56 µΩ·cm
Temperatura topnienia
1 668°C
Max. temperatura pracy ciągłej (powietrze)
ok. 315°C

PARAMETRY TECHNOLOGICZNE (SKALA 1–5)

Parametr
Ocena
Skrawalność (toczenie, frezowanie CNC)
2 / 5
Spawalność – WIG (TIG, GTAW) w osłonie Ar/He
4 / 5
Spawalność – wiązką elektronów (EBW)
5 / 5
Spawalność – laserowa (LBW)
4 / 5
Spawalność – MIG/MAG
1 / 5
Spawalność – rezystancyjna
2 / 5
Gięcie na zimno (≤ 5 mm)
3 / 5
Gięcie na ciepło (150–250°C)
4 / 5
Tłoczenie / formowanie
2 / 5
Anodowanie dekoracyjne (PEO)
5 / 5
Odporność na korozję (woda morska)
5 / 5
Odporność na korozję (kwas azotowy)
5 / 5
Odporność na korozję (chlorki)
5 / 5
Odporność na korozję (naprężeniowa SCC)
4 / 5
Biozgodność (implanty wg ASTM F67)
5 / 5
Kontakt z żywnością
TAK

Objaśnienie skali:

1 – brak możliwości / brak przydatności technologicznej

2 – ograniczone zastosowanie, wymaga ściśle kontrolowanych środków ostrożności

3 – średnia przydatność (standardowe trudności obróbcze)

4 – dobra charakterystyka (zalecane do większości zastosowań)

5 – charakterystyka wybitna (materiał optymalizowany pod dany proces)

OZNACZENIA I NORMY

Norma (blachy, taśmy, płyty)
ASTM B265-20a – Grade 2
Norma (zastosowania medyczne)
ASTM F67-13 – Grade 2
Norma lotnicza
AMS 4902
Norma spawalnicza
kwalifikowanie technologii EN ISO 15614-5 ,Spoiwo spawalnicze (drut TIG)EN ISO 24034 – STi-0100 / STi-0200
UNS
R50400
Werkstoffnummer
3.7035
Oznaczenie stanu
Annealed (wyżarzony) wg ASTM B265
Tolerancja grubości
wg ASTM B265-20a, Table 7
Tolerancja cięcia formatu
-0 / +3 mm
Dostępne grubości
2, 3, 4, 5, 6, 10 mm

ZASTOSOWANIA

Przemysł chemiczny
Wymienniki ciepła, reaktory, zbiorniki, rurociągi. Odporność na kwas azotowy, chlorowce, roztwory NaCl.
Przemysł morski i offshore
Poszycia, śruby, instalacje rurowe. Klasa A odporności w wodzie morskiej – bez dodatkowych powłok.
Medycyna i implanty
Implanty kostne, dentystyczne, instrumentarium chirurgiczne. ASTM F67 Gr.2 – pełna biozgodność. Do konstrukcji nośnych stosować Ti Gr.5 (wyższy Rm).
Architektura i fasady
Okładziny elewacyjne, dachy. Anodowanie PEO – kolorystyka bez powłok lakierniczych. Masa ok. 45% stali.
Przemysł energetyczny
Wymienniki ciepła, systemy odsalania. Wytrzymałość do ok. 315°C ciągłe; odporność na chlorki i pary morskie.
Lotnictwo (elementy niestrukturalne)
Wsporniki, owiewki, elementy drugorzędne wg AMS 4902. Do konstrukcji nośnych: Ti Gr.5 (Ti-6Al-4V).

WAŻNE OGRANICZENIA

Spawanie – wyłącznie w atmosferze ochronnej

Tytan powyżej 400°C pochłania O₂, N₂ i H₂ z powietrza, co prowadzi do kruchości spoiny. Wymagana osłona graniowa (backing gas Ar lub He) i osłona od czoła. Spawanie MIG/MAG jest absolutnie niedopuszczalne.

Kontakt z żywnością

Tytan jest biologicznie obojętny, jednak dopuszczenie do bezpośredniego kontaktu z żywnością w Europie reguluje Rozporządzenie (WE) 1935/2004 i przepisy krajowe. Przed zastosowaniem w liniach spożywczych wymagany atest producenta lub certyfikacja produktu końcowego. Admetal.pl nie wydaje deklaracji zgodności do kontaktu z żywnością.

Temperatura robocza

Ciągłe obciążenie w powietrzu: maks. ok. 315°C. Powyżej tej temperatury intensywniejsze utlenianie powierzchni; w atmosferach ochronnych (Ar, próżnia) dopuszczalne wyższe temperatury.

Kontakt galwaniczny

Tytan jest szlachetniejszy elektrochemicznie od aluminium i magnezu. W parach galwanicznych z Al lub Mg (w obecności elektrolitu) przyspiesza korozję metalu nieszlachetnego. Stosować izolację galwaniczną lub dobór materiałów o zbliżonym potencjale.

Cięcie i obróbka – zagrożenie pożarowe

Drobne wióry tytanowe i pył mogą się zapalić. Nie używać szlifierek kątowych bez chłodzenia i wentylacji. Nie składować wiórów tytanowych razem z innymi metalami.

Zastosowania medyczne i implanty

Norma ASTM F67 wymaga dodatkowych badań, śledzenia partii i pełnej dokumentacji. Materiał do implantów musi pochodzić od certyfikowanego dostawcy – nie każda blacha handlowa Grade 2 spełnia wymogi ASTM F67.


Porównaj z innymi stopami ( wartości dla blach # 10 mm )

Właściwość
Ti Grade 2
Ti Grade 1
Ti Grade 5 (Ti-6Al-4V)
Stal nierdzewna 304 / 316L
Al. 5083 (EN AW-5083)
Rm min. [MPa]
345 ★
240
900–1100 ★
500–700
270–350
Rp0,2 min. [MPa]
275
140
828
200–350
125–285
Gęstość [g/cm³]
4,51
4,51
4,43
7,85
2,66
Wytrzymałość właściwa
4/5
2/5
5/5 ★
2/5
4/5
Odporność na korozję
5/5 ★
5/5 ★
4/5
4/5
3/5
Spawalność TIG
4/5
4/5
2/5
4/5
5/5 ★
Biozgodność
5/5 ★
5/5 ★
2/5
1/5
1/5
Skrawalność
2/5
2/5
3/5
4/5
3/5
Cena względna
$$$$
$$$
$$$$$
$$
$
Typowe zastosowania
Chemiczne/ morskie/ medyczne
Lekkie konstrukcje
Lotnicze/ medyczne
Narzędziowe
Morskie, zbiorniki

★ = najlepsza ocena w danej kategorii spośród porównywanych stopów. Dane wg ASTM B265, Smithells Metals Reference Book oraz arkuszy danych Timet / ATI / VSMPO.

Powiązane artykuły

Normy, tabele skrawalności i karty technologiczne. Zdobądź absolutną pewność, że wybierasz właściwy stop dla swojego projektu.

[Przejdź do bazy wiedzy i sprawdź wszystkie wpisy]
[001]

Umacnianie zgniotem vs obróbka cieplna aluminium – przewodnik po stanach dostawy

Czyste aluminium jest metalem lekkim i odpornym na korozję, ale jednocześnie zbyt miękkim do większości zastosowań inżynierskich. Aby uzyskać wyrób zdolny przenosić wysokie obciążenia konstrukcyjne, materiał musi zostać poddany procesom utwardzania. W metalurgii hutniczej realizuje się to na dwa zupełnie różne sposoby: poprzez mechaniczne umacnianie zgniotem na zimno lub poprzez zaawansowaną obróbkę cieplną stopów aluminium. […]
[002]

Stopy metali
w praktyce

Inny materiał sprawdzi się przy frezowaniu, inny przy spawaniu, a jeszcze inny w środowisku narażonym na korozję.