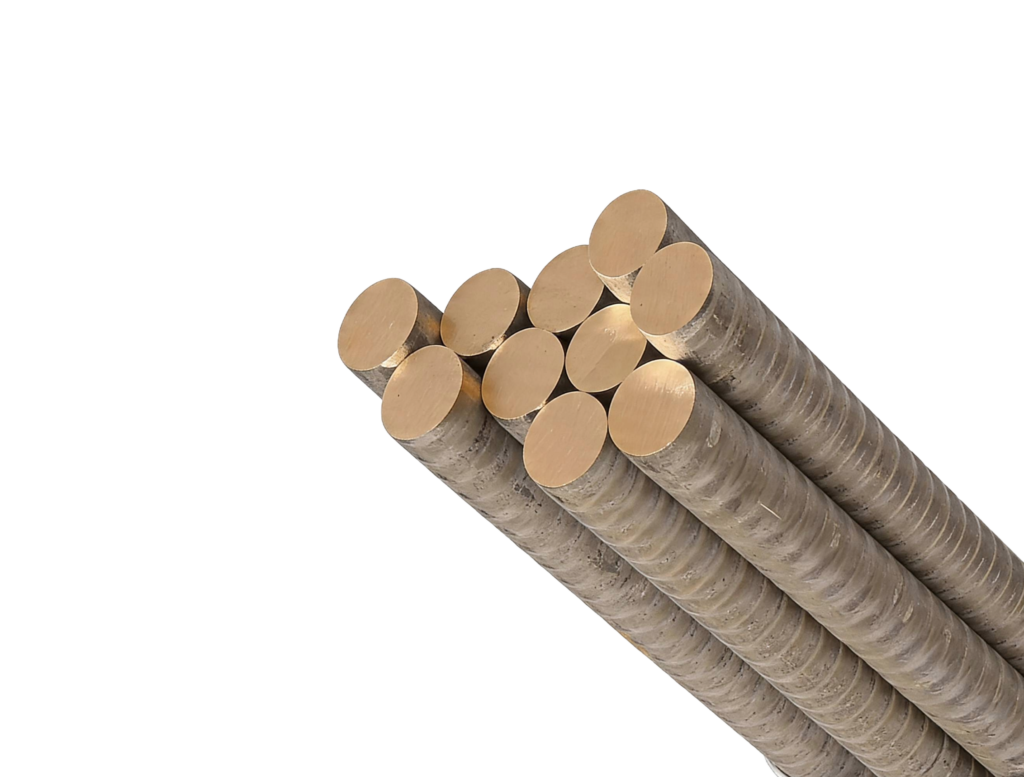
Pręt brązowy okrągły CC481K / CuSn10P(CuSn11P-C) / B101

Brąz cynowo-fosforowy CC481K (B101) to jeden z najtwardszych i najbardziej odpornych na zużycie tribologiczne stopów miedzi. Stanowi pierwszy wybór przy produkcji mocno obciążonych panewek, tulei oraz ślimacznic. Pręty są odlewane w procesie ciągłym (GC), co zapewnia gęstą, pozbawioną porowatości strukturę. Wytwarzane są w tolerancjach symetrycznych +/- zgodnych z normą hutniczą EN 1982 (np. dla przedziału średnic ø18–46 mm tolerancja wynosi  +/- 0,4-0,6 mm  w zależności od dokładnych ustaleń produkcyjnych). 
3
Skrawalność
1
Spawalność (TIG i MIG)
[Zobacz pełną specyfikację stopu]
Skonfiguruj swój produkt
0 ,00 zł netto
0,00 zł brutto
Dodatkowe opcje

Opis Produktu

CC481K (CuSn11P-C, dawniej B101 / CuSn10P) to wysokojakościowy brąz cynowo-fosforowy zawierający ok. 10–11,5% cyny oraz celowo wprowadzony wysoki dodatek fosforu (0,5–1,0%). W przeciwieństwie do standardowych brązów, gdzie fosfor jest jedynie odtleniaczem, tutaj tworzy on w strukturze materiału tzw. fazę fosforkową (Cu₃P). Tworzy ona niezwykle twardy „szkielet” nośny wewnątrz plastycznej osnowy. Dzięki temu stop ten wykazuje genialną odporność na zacieranie, zużycie ścierne oraz naciski jednostkowe – stąd maksymalna ocena (5/5) w zastosowaniach łożyskowych.

Pręty dostępne w sklepie są odlewane w sposób ciągły (GC) według normy EN 1982. Proces ten eliminuje wady odlewnicze (pęcherze gazowe, rzadzizny), gwarantując jednorodne właściwości mechaniczne w całym przekroju poprzecznym. Powierzchnia prętów posiada naddatek czyszczący, przez co wymaga zgrubnego obtoczenia przed uzyskaniem wymiaru finalnego.

Materiał wykazuje doskonałą odporność korozyjną w wodzie słodkiej, morskiej oraz atmosferze przemysłowej. Posiada świetne właściwości awaryjnego biegu – potrafi pracować przy ubytkach smarowania bez ryzyka natychmiastowego stopienia wału.

KLUCZOWE PARAMETRY

R m [MPa]
R p0,2 [MPa]
Twardość HBW
Moduł E [GPa]
Odporność na ścieranie
≥ 350
≥ 170
≥ 85 w praktyce 90-110
100-115
5/5 ★

SKŁAD CHEMICZNY

Pierwiastek
Cu (reszta)
Sn
P
Pb (max)
Fe (max)
Ni (max)
Zn (max)
Al (max)
Zawartość [%]
reszta
10-11,5
0,5-1,0
0,25
0,10
0,10
0,05
0,01
miedź
cyna
fosfor
ołów
żelazo
nikiel
cynk
aluminium

Dominujący pierwiastek stopowy: Sn 10,0–11,5% – główny dodatek – podnosi wytrzymałość i twardość , P ( fosfor )0,5–1,0% kluczowy element – tworzy twardą fazę antyfrykcyjną  – wyższa twardość i odporność na ścieranie. Uwaga na zamienniki: Wysoka zawartość fosforu (do 1,0%) wyraźnie odróżnia CC481K od tańszego brązu CC480K (CuSn10-C), w którym fosfor jest ograniczony do max 0,2%. To właśnie te 0,5–1,0% P decyduje o unikalnych właściwościach dawnego polskiego B101.

SPECYFIKACJA TECHNICZNA

Metoda wytwarzania
Średnica [mm]
Rm [MPa]
Rp0,2 [MPa]
A min. [%]
Twardość min. [HBW]
GC ( odlew ciągły)
18–46
≥ 350
≥ 170
≥ 5
≥ 85
GZ ( odlew odśrodkowy)
18–46
≥ 280
≥ 170
≥ 5
≥ 80
GS ( odlew piaskowy)
18–46
≥ 270
≥ 160
≥ 10
≥ 80

Właściwości fizyczne

Parametr
Wartość
Gęstość
8,93 g/cm³
Moduł sprężystości E
110 GPa
Moduł sprężystości G
40 GPa
Przewodność cieplna
45-50 W/mK
Rozszerzalność cieplna
18,0 ×10⁻⁶/K (20–200°C)
Ciepło właściwe
380 J/kg·K
Temperatura likwidus / solidus
ok.990°C / ok. 830°C
Przewodność elektryczna
10-12 % IACS
Twardość
≥ 85 HBW
Max. temperatura pracy ciągłej
ok. 170°C

PARAMETRY TECHNOLOGICZNE (SKALA 1–5)

Parametr
Ocena
Skrawalność (toczenie, frezowanie CNC)
3 / 5
Lutowanie twarde (brazing – spoiwa BAg/BCuP)
4 / 5
Lutowanie miękkie (Sn-Ag-Cu)
4 / 5
Spawalność – WIG (TIG, GTAW)
1 / 5
Spawalność – MIG/MAG
1 / 5
Spawalność – wiązką elektronów (EBW)
2 / 5
Odporność na ścieranie (tribologia)
5 / 5
Odporność na korozję (woda słodka)
5 / 5
Odporność na korozję (woda morska)
5 / 5
Odporność na korozję (naprężeniowa – SCC)
4 / 5
Gięcie na zimno
1 / 5
Obróbka plastyczna na gorąco
1 / 5
Polerowanie powierzchni
3 / 5
Kontakt z żywnością
NIE *

Objaśnienie skali:

1 – brak możliwości / brak przydatności technologicznej

2 – ograniczone zastosowanie, wymaga ściśle kontrolowanych środków ostrożności

3 – średnia przydatność (standardowe trudności obróbcze)

4 – dobra charakterystyka (zalecane do większości zastosowań)

5 – charakterystyka wybitna (materiał optymalizowany pod dany proces)

OZNACZENIA I NORMY

Norma europejska (pręty)
EN 1982
Oznaczenie chemiczne
CuSn11P-C
Oznaczenie EN
CC481K
Werkstoffnummer
brak
Oznaczenie stanu
GC - odlew ciągły
Odpowiednik ASTM/UNS
UNS C90700 ( zbliżony pod kątem Sn, lecz zazwyczaj o niższej zawartości P )
Oznaczenie brytyjskie (BS 1400)
PB1 ( Phosphor Bronze 1 )
Norma składu chemicznego
EN 1982
Tolerancja średnicy
symetryczna wzg. wymiaru nominalnego +/- 0,4 do 0,6 mm
Tolerancja cięcia długości
-0 / +5 mm
Średnice dostępne w sklepie
18, 21, 26, 31, 36, 41, 46 mm

ZASTOSOWANIA

Mocno obciążone łożyska ślizgowe i panewki
Kluczowe zastosowanie CuSn10P/CuSn11P-C . Praca przy wysokich naciskach jednostkowych,uderzeniach i wibracjach ( maszyny budowlane,kruszarki,itp ) .
Przekładnie ślimakowe
Produkcja wieńców kół ślimakowych o najwyższych wymaganiach odporności na zużycie cierne.
Elementy hydrauliki siłowej
Tuleje prowadzące, bloki rozdzielaczy pracujące w trudnych warunkach tribologicznych.
Przemysł stoczniowy
Części maszyn narażone na bezpośrednie działanie wody morskiej

WAŻNE OGRANICZENIA

Kontakt z żywnością

Stop CC481K (B101) nie posiada uniwersalnego dopuszczenia do bezpośredniego kontaktu z żywnością ani atestów PZH (Państwowego Zakładu Higieny). Materiał nie spełnia kryteriów uproszczonej certyfikacji w ramach unijnego Rozporządzenia (WE) nr 1935/2004. Z uwagi na brak przeprowadzonych dedykowanych testów migracji globalnej i specyficznej, sklep admetal.pl kategorycznie zabrania stosowania tego materiału w elementach maszyn przetwórstwa spożywczego mających bezpośredni kontakt z żywnością


Spawalność – poważne ograniczenia

Spawanie metodami elektrycznymi (MIG/MAG oraz TIG/GTAW) jest praktycznie niewykonalne. Ekstremalnie wysoka zawartość fosforu (0,5–1,0%) w połączeniu z cyną skutkuje intensywnym pienieniem i wrzeniem ciekłego metalu, drastyczną porowatością gazową spoiny oraz ekstremalną podatnością na pękanie na gorąco (kruchość krystalizacyjną). Wszelkie operacje łączenia technologicznego należy realizować wyłącznie poprzez lutowanie twarde za pomocą spoiw miedziowo-fosforowych (BCuP) lub srebrnych (BAg).

Brak podatności na obróbkę plastyczną 

Pręty CC481K to materiał stricte odlewniczy (odlewany w procesie ciągłym – GC). Posiada on sztywną strukturalnie fazę fosforkową, która wyklucza jakąkolwiek zmianę kształtu metodami plastycznymi. Kategorycznie zabrania się gięcia prętów na zimno oraz kucia na gorąco. W przedziale temperatur 600–750°C w stopie występuje zjawisko kruchości gorącej – uderzenie narzędziem w tym zakresie temperatur powoduje natychmiastowe rozwarstwienie i pęknięcie materiału. 

Naddatek odlewniczy ( powierzchnia ciemna/hutnicza )

Ponieważ pręty są produkowane metodą odlewania ciągłego według normy EN 1982, ich powierzchnia zewnętrzna posiada naturalną warstwę tlenkową (tzw. naddatek czyszczący). Średnica nominalna pręta nie jest wymiarem gotowym w tolerancji tokarskiej. Przed wykonaniem finalnej części (np. tulei) zewnętrzną warstwę pręta należy zgrubnie przetoczyć (zwykle ok. 0,5 mm lub więcej na stronę w zależności od średnicy), aby usunąć powierzchniowe wtrącenia odlewnicze i odsłonić czysty, pełnowartościowy rdzeń materiału.

Ograniczenia termiczne (maksymalna temperatura pracy ) 

Maksymalna temperatura pracy ciągłej elementów wykonanych z brązu CC481K pod stałym obciążeniem mechanicznym wynosi 170°C. Przekroczenie tego progu termicznego prowadzi do gwałtownego przyspieszenia pełzania metalu, spadku granicy plastyczności Rp0,2 i rozszczelnienia struktury nośnej. Stop ten nie nadaje się do budowy wysokotemperaturowych węzłów ciernych ani pracy w przegrzanej parze wodnej powyżej tej temperatury.

Agresywny wiór przy obróbce skrawaniem ( przyspieszone zużycie narzędzi ) 

Choć skrawalność stopu oceniana jest dobrze (krótki wiór), obecność twardego szkieletu fosforku miedzi  (Cu3P) działa na ostrza skrawające wysoce ściernie (abrazyjnie). Szybkie toczenie i frezowanie CNC przy użyciu standardowych narzędzi ze stali szybkotnącej (HSS) prowadzi do ich błyskawicznego stępienia. Do obróbki wykończeniowej i seryjnej bezwzględnie zaleca się stosowanie płytek z węglików spiekanych (HM) o ostrych geometriach dedykowanych do metali kolorowych, przy intensywnym chłodzeniu chłodziwem (emulsją).

PORÓWNAJ Z INNYMI STOPAMI

Właściwość
CC481K CuSn11P-C B101
CW452K CuSn6
CW453K CuSn8
CW614N CuZn39Pb3/ MO58A ( mosiądz )
CW004A Cu-ETP (miedź)
Typ / Stan materiału
Odlew ciągły ( GC )
Ciągniony R350
Ciągniony R380
Automatowy R360
Ciągniony R250
Rm min. [MPa]
≥ 350
≥ 350
≥ 380 ★
≥ 360
≥ 250
Rp0,2 min. [MPa]
≥ 170
≥ 170
≥ 190 ★
≥ 130
≥ 150
Twardość HBW
≥ 85 ( zazwyczaj 90-110 )
85-115
90-125 ★
90-115
60-90
Odporność na ścieranie
5/5 ★
2/5
3/5
2/5
1/5
Odporność na korozję
4/5
5/5 ★
4/5
2/5
5/5 ★
Skrawalność
3/5
2/5
3/5
5/5 ★
2/5
Spawalność TIG
1/5
4/5
4/5
1/5
1/5
Cena względna
$$$$
$$$
$$$
$
$$
Typowe zastosowanie
Silnie obciążone tuleje ślizgowe , ślimacznice
Elementy złączne
Tuleje ogólne , osprzęt
Precyzyjne części toczone , śruby
Szyny prądowe , elektryka , elektronika

★ = najlepsza ocena w danej kategorii spośród porównywanych stopów.  Dane wg EN 1982, EN 12163, EN 12164  Smithells Metals Reference Book oraz Copper Development Association.