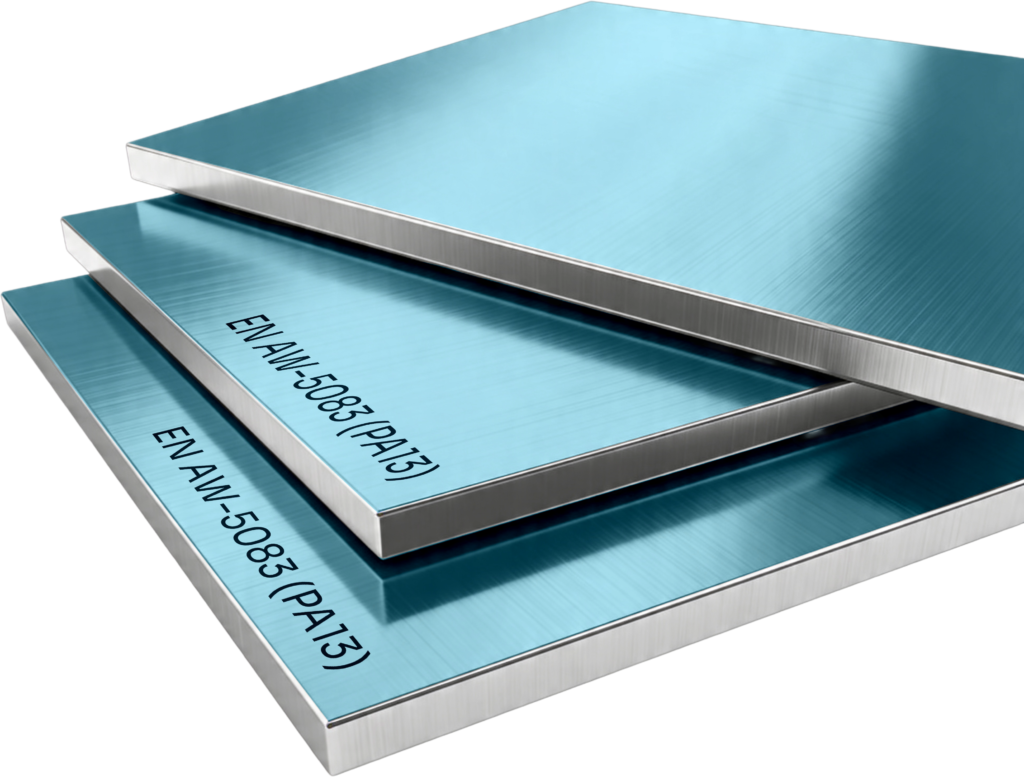
Płyty precyzyjne EN AW-5083 są produkowane metodą odlewania ciągłego (DC casting), a następnie frezowane obustronnie na gotowy wymiar grubości. W odróżnieniu od blach walcowanych (H111/H321), płyty lane nie posiadają naprężeń wewnętrznych wynikających z procesu walcowania – co przekłada się na wyjątkową stabilność kształtu podczas i po obróbce CNC. Odkształcenia po frezowaniu są minimalne, co jest kluczowe w zastosowaniach wymagających ciasnych tolerancji płaskości.
Skład chemiczny pozostaje identyczny ze stopem EN AW-5083 (AlMg4,5Mn0,7 wg EN 573-3). Właściwości mechaniczne są jednak nieco niższe niż w blasze walcowanej w stanie H111 – odlew nie korzysta z umocnienia przez zgniot (brak pracy plastycznej na zimno). Wartości Rm i Rp0,2 podane w karcie są orientacyjne i mogą się różnić w zależności od producenta płyt. Przy wymaganiach certyfikacyjnych należy żądać atestu producenta (EN 10204 3.1).
Powierzchnie frezowane charakteryzują się jednolitą chropowatością Ra ≤ 1,6 μm (grubości do 15 mm) lub Ra ≤ 3,2 μm (grubości 20–100 mm), gotowe do anodowania lub bezpośredniego montażu. Tolerancja grubości ±0,10 mm eliminuje konieczność dodatkowej obróbki wyrównawczej.
⚠ Dane mechaniczne – brak normy odlewniczej dla 5083
Nie istnieje jednolita norma EN dla odlewanych płyt precyzyjnych ze stopu 5083. Podane wartości Rm, Rp0,2 i twardości są orientacyjne – zaczerpnięte z EN 1706 (ogólna norma odlewów Al) oraz specyfikacji rynkowych. Przy zastosowaniach wymagających certyfikacji (np. przemysł morski wg DNV, GL, LR) należy bezwzględnie żądać atestu materiałowego EN 10204 3.1 z konkretnymi wynikami badań.
⚠ Skrawalność – tendencja do przyklejania
Ocena skrawalności 3/5. Odlew 5083 jest miękki i ciągliwy – skłonny do narostów na krawędzi tnącej (BUE). Wymagane: ostre narzędzia VHM (węglik spiekany) z dużymi kątami natarcia (γ > 10°), chłodziwo emulsyjne lub alkoholowe, prędkości skrawania vc = 200–500 m/min dla frezowania. Unikać tępych narzędzi – ryzyko wyciągania materiału zamiast cięcia.
⚠ Brak hartowności cieplnej
Stop serii 5xxx NIE jest hartowny cieplnie (non-heat-treatable). Podgrzewanie powyżej 180°C prowadzi do utraty właściwości mechanicznych. Temperatura pracy ciągła: max 180°C. Powyżej tej temperatury możliwa jest relaksacja naprężeń resztkowych i korozja naprężeniowa (SCC) w środowisku chlorkowym.
⚠ Korozja naprężeniowa (SCC) przy podwyższonej temperaturze
W środowiskach z chlorkami i dodatkowo temperaturach powyżej 65°C (np. zbiorniki morskie podgrzewane) stop 5083 w stanie F może wykazywać podatność na SCC przy długotrwałym obciążeniu. Dla takich zastosowań zalecany jest stan H116 lub H321 (wg ASTM) – do weryfikacji z dostawcą.
⚠ Gięcie – ograniczenia płyt grubych
Płyty 5083 precyzyjne nie są przeznaczone do gięcia na zimno. Jakiekolwiek próby gięcia bez uprzedniego wyżarzenia (345–415°C, czas zależny od grubości) grożą pęknięciami wewnątrz materiału, które mogą nie być widoczne na powierzchni.
Normy, tabele skrawalności i karty technologiczne. Zdobądź absolutną pewność, że wybierasz właściwy stop dla swojego projektu.

